


Bagaimanakah Filem PTFE Dihasilkan? Proses Pengeluaran Penuh Diterangkan Dengan Jelas
Jika anda cuba memahami bagaimana filem PTFE dihasilkan, jawapannya bermula dengan polimer yang tidak boleh cair dan tersemperit seperti termoplastik biasa. Keseluruhan rantaian pengeluaran dibina di sekitar dua proses asas yang berbeza: membuat resin PTFE, kemudian menukar resin itu menjadi filem nipis dan seragam. Artikel ini mengikuti setiap langkah seperti yang berlaku di dalam kilang filem PTFE profesional.
Kimia Di Sebalik Pengilangan Filem PTFE: Daripada Kloroform kepada Resin
Pengeluaran filem PTFE bermula dengan sintesis tetrafluoroethylene (TFE), bukan dengan garis penyemperitan filem.
Laluan bermula dengan kloroform dan hidrogen fluorida, yang dihasilkan dengan merawat fluorspar dengan asid sulfurik. Kloroform bertindak balas dengan hidrogen fluorida untuk membuat klorodifluorometana (HCFC-22). Apabila HCFC-22 dipanaskan melebihi 600 darjah C, ia pecah menjadi TFE, monomer yang kemudiannya membentuk polytetrafluoroethylene.
Langkah pempolimeran adalah proses radikal yang dijalankan di bawah tekanan tinggi dalam reaktor keluli tahan karat. Pempolimeran ampaian menghasilkan resin berbutir, yang merupakan bahan mentah untuk skiving. Pempolimeran serakan menghasilkan serbuk halus atau serakan berair, yang merupakan bahan suapan untuk fabrik bersalut PTFE, pita dan mesh yang diresapi.
Takrifan utama: Filem PTFE tergelincir dibuat daripada silinder pepejal tersinter yang dicukur dengan bilah tajam ke dalam kepingan berterusan. Ia adalah proses tolak, bukan berasaskan cair.
Pengilangan Filem PTFE Langkah 1: Pengacuan Mampatan dan Pensinteran
Sebelum satu helaian filem PTFE boleh disingkirkan, resin mesti dipadatkan ke dalam silinder pepejal dan disinter.
Resin PTFE berbutir ditimbang, dituangkan ke dalam acuan silinder, dan ditekan pada 50 hingga 100 MPa. Prabentuk yang terhasil kemudiannya dimuatkan ke dalam relau pensinteran dan dipanaskan hingga 370 hingga 380 darjah C. Pada suhu itu, zarah resin bercantum menjadi blok homogen yang padat.
Kadar penyejukan lebih penting daripada jangkaan kebanyakan pembeli. Jika bilet besar menyejuk terlalu cepat, tegasan dalaman mewujudkan retakan mikro yang kelihatan sebagai kecacatan permukaan dalam filem siap. Bilet dengan diameter 100 hingga 250 mm biasanya memerlukan 24 hingga 48 jam untuk menyejukkan dengan selamat.
Diameter bilet juga mengehadkan lebar filem. Bilet 300 mm boleh menghasilkan jalur filem sekitar 250 mm lebar selepas pemangkasan tepi. Inilah sebabnya mengapa sesetengah pembekal boleh menawarkan filem PTFE lebar dan yang lain tidak boleh.
Pengilangan Filem PTFE Langkah 2: Menghilangkan Bilet Tersinter
Skiving ialah kaedah dominan untuk menghasilkan filem PTFE kerana PTFE tidak boleh diekstrusi ke dalam filem nipis melalui penyemperitan cair konvensional.
Pelarik ketepatan memegang bilet tersinter manakala bilah tajam bergerak di sepanjang permukaannya. Sudut bilah, kadar suapan, dan kelajuan gelendong mengawal ketebalan filem akhir dan kekasaran permukaan. Dalam mesin yang dipasang dengan baik, bilah biasanya ditetapkan antara 15 dan 25 darjah. Sudut yang tajam boleh meninggalkan calar, manakala sudut tumpul menghasilkan tanda perbualan.
Ketebalan filem skived biasa berjulat dari 0.02 mm hingga 0.50 mm. Kilang dengan peralatan terkawal CNC boleh menahan toleransi ketebalan pada /-0.01 mm. Ini ialah tahap ketepatan yang diperlukan untuk gasket, pelapik garis kimia, dan sandaran pita.
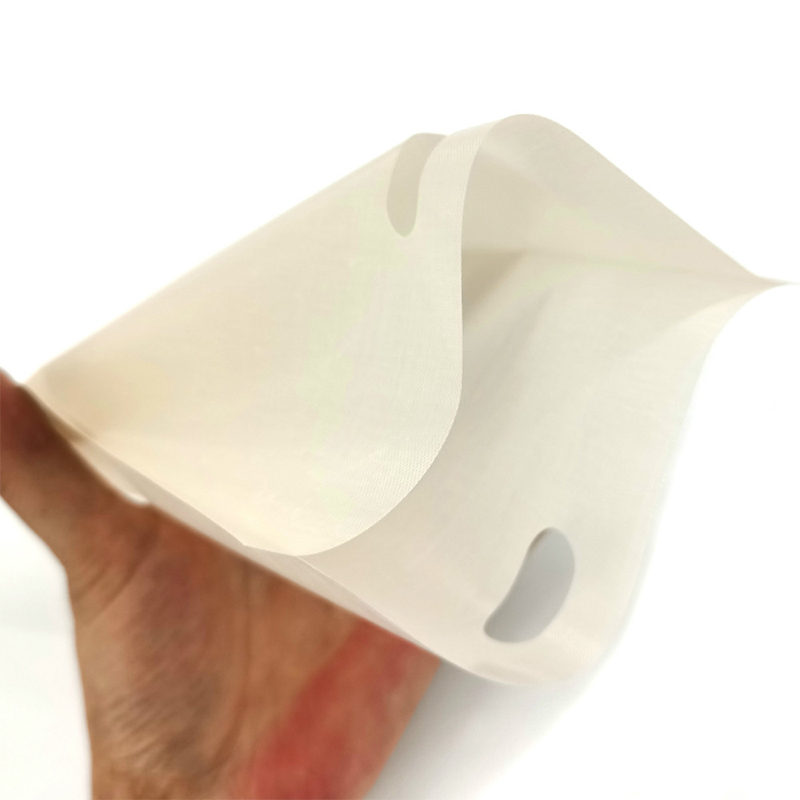 Filem PTFE Skived untuk Aplikasi Ketepatan Filem PTFE skived ini menawarkan toleransi ketebalan yang ketat dan permukaan licin, menjadikannya sesuai untuk gasket, pelapik dan sandaran pita. Penebat elektrik dan rintangan kimianya meluaskan penggunaannya dalam peranti elektronik dan perubatan. Lihat Produk →
Julat ketebalan filem biasa mengikut kaedah pembuatan
Pengilangan Filem PTFE Langkah 3: Etsa dan Rawatan Permukaan
Filem PTFE yang tidak dirawat mempunyai tenaga permukaan kira-kira 18 hingga 20 dynes/cm, yang menjadikannya mustahil untuk diikat dengan pelekat standard.
Untuk meningkatkan lekatan, pengilang menggunakan rawatan etsa natrium naftalena. Filem itu bertukar menjadi coklat gelap atau hitam, dan prosesnya menghasilkan permukaan kasar mikro dengan kumpulan kutub. Tenaga permukaan meningkat melebihi 50 dyne/sm, membolehkan pelekat akrilik dan silikon berlabuh dengan kukuh.
Kedalaman goresan mesti seimbang. Goresan yang berlebihan melemahkan filem, manakala goresan yang tidak mencukupi menyebabkan kekuatan ikatan yang lemah. Kebanyakan filem terukir dihasilkan dalam bentuk gulungan, kemudian dibelah mengikut lebar. Oleh kerana ejen etsa adalah reaktif, etsa skala besar memerlukan rawatan sisa terkawal, yang menambah satu lagi lapisan kelayakan pembekal apabila anda mengaudit kilang.
 Filem PTFE terukir untuk Ikatan Kuat Dirawat permukaan dengan natrium naftalena, filem PTFE terukir ini meningkatkan lekatan pada logam dan getah. Ia adalah penting untuk pita suhu tinggi dan komposit di mana ikatan yang boleh dipercayai adalah kritikal. Lihat Produk →
Kawalan Kualiti dalam Pembuatan Filem PTFE
Kebolehpercayaan filem PTFE ditakrifkan oleh parameter yang boleh diukur: ketumpatan, toleransi ketebalan, kekuatan tegangan dan kekuatan dielektrik.
Loji yang diperakui ISO 9001 menguji setiap kelompok untuk ketumpatan, yang sepatutnya berada di antara 2.13 dan 2.19 g/cm3. Kekuatan tegangan untuk filem PTFE dara berkisar antara 20 hingga 35 MPa bergantung pada orientasi. Kekuatan dielektrik, untuk filem 0.1 mm, biasanya melebihi 60 kV/mm.
| Harta benda | Nilai standard |
| Ketumpatan (g/cm3) | 2.13-2.19 |
| Toleransi ketebalan (mm) | /-0.01 |
| Kekuatan tegangan (MPa) | 20-35 |
| Kekuatan dielektrik (kV/mm, filem 0.1 mm) | 60 ke atas |
| Tenaga permukaan, tidak dirawat (dynes/cm) | 18-20 |
| Tenaga permukaan, terukir (dynes/cm) | 50 ke atas |
Filem FEP dan Alternatif Pemutus: Perkara Yang Pembeli Perlu Tahu
Filem FEP tidak diketepikan; ia dicairkan tersemperit atau dituang kerana FEP ialah fluoropolimer yang boleh diproses cair.
Filem FEP adalah lutsinar, mempunyai ketransmisian cahaya yang tinggi, dan merupakan lapisan pelepasan standard untuk pencetak 3D yang menggunakan resin UV. Filem keluaran FEP 100 mikron ialah ketebalan yang paling biasa dalam pasaran percetakan 3D. Transmisi cahaya biasanya melebihi 95%, dan ia secara langsung menjejaskan ketepatan pencetakan kerana cahaya UV mesti melalui filem tanpa berselerak.
Satu soalan pembelian biasa: Bolehkah filem FEP menggantikan filem PTFE dalam setiap aplikasi? Jawapannya tidak. PTFE memberikan rintangan kimia yang lebih baik dan julat suhu berterusan yang lebih luas, manakala FEP menawarkan kejelasan optik dan pengedap haba yang lebih mudah. Untuk aplikasi tertentu, perbandingan teknikal PTFE vs FEP ini akan membantu anda memutuskan bahan yang sesuai dengan barisan produk anda.
 Filem FEP 100μm untuk Pencetakan 3D Dengan penghantaran cahaya 96% dan kekuatan tegangan tinggi, filem FEP ini memastikan pengawetan resin yang cekap dalam pencetak LCD/DLP. Permukaan tidak melekat membantu pelepasan mudah dan menyokong kualiti cetakan yang tinggi. Lihat Produk →
PTFE tergelincir film
Terbaik untuk rintangan kimia, perkhidmatan berterusan dari -200 hingga 260 darjah C, dan ketahanan dalam keadaan yang teruk.
Filem FEP
Terbaik untuk kejelasan optik, kedap haba dan penghantaran UV dalam percetakan 3D dan elektronik.
Soalan Lazim: Soalan Pembuatan Filem PTFE
Apakah kaedah yang paling biasa untuk mengeluarkan filem PTFE?
Skiving adalah kaedah yang paling biasa dan kos efektif. Ia menggunakan mesin pelarik ketepatan untuk mengupas filem nipis dan berterusan daripada silinder PTFE yang disinter. Kalender penyebaran PTFE adalah alternatif, tetapi ia kurang biasa untuk filem dara.
Bolehkah filem PTFE dibuat dengan penyemperitan?
PTFE standard tidak boleh dicairkan tersemperit kerana ia tidak cair di bawah suhu penguraiannya. FEP dan PFA boleh diproses cair, jadi filem mereka boleh tersemperit, tetapi filem PTFE dihasilkan dengan skiving atau dengan penyerakan kalendar.
Mengapa filem PTFE yang terukir bertukar menjadi coklat gelap?
Warna coklat gelap datang daripada rawatan etsa natrium naftalena. Tindak balas mengeluarkan atom fluorin pada permukaan dan memperkenalkan kumpulan yang mengandungi oksigen, yang meningkatkan kebolehbasahan pelekat tanpa menjejaskan sifat pukal PTFE.
Apakah toleransi ketebalan yang boleh dijangkakan untuk filem PTFE yang disingkirkan?
Dengan peralatan skiving terkawal CNC, /-0.01 mm boleh dicapai untuk tolok filem di bawah 0.5 mm. Sentiasa minta laporan pemeriksaan, bukan tuntutan pembekal.
Memahami cara pembuatan filem PTFE adalah langkah pertama dalam memilih pembekal yang boleh dipercayai. Tanya tentang gred resin, profil pensinteran, peralatan skiving, dan sama ada etsa dilakukan di rumah. Butiran tersebut membuat perbezaan antara filem yang konsisten dan variasi batch ke batch.


Mesej Kami Sekarang!

- telefon: +86-18651171105
- Faks: +86-18651171105
- E-mel:
- Alamat: No. 18, Jalan Timur Yongxin, Daerah Gaogang, Bandar Taizhou, Wilayah Jiangsu, China.
Hak Cipta © Yaxing Plastic Industry Co., Ltd. Hak Cipta Terpelihara. Pengeluar Produk Siri PTFE Precision High-End Tersuai 